安仕达软件行业管理信息化专家
工厂产品多工厂一体化ERP与数字化专家同一套数据

多工厂一体化ERP

多工厂多仓多品牌统一核算,集团一张表看住所有产能
多工厂多品牌多仓、集团层面要统一核算的连锁集团
5项核心能力
10条功能要点
5个痛点逐条拆解
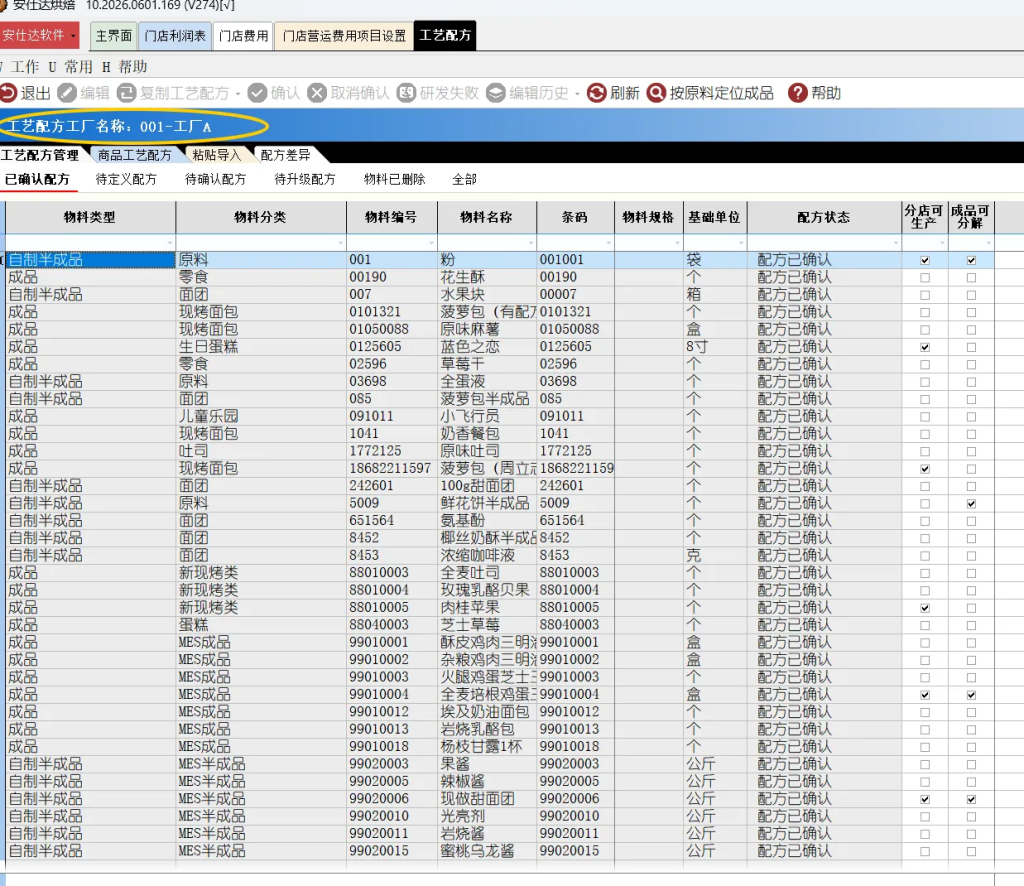
1 张实景界面
多工厂一体化ERP 系统界面
多工厂一体化ERP · 系统实景截图
01

多工厂集团传统管理普遍难题

01● 区域适配不足

全厂区强制统一配方、供应商,无法贴合各地口味与本地原料渠道,拉高生产、物流成本。

02● 数据孤岛严重

各工厂独立系统,生产采购库存数据互不互通,总部无法实时掌握全域经营现状。

03● 产能资源浪费

订单无法跨厂区分流,部分厂区饱和、部分闲置,整体产能利用率偏低。

04● 成本核算繁琐

各厂区单独记账,财务月末手工合并报表,数据误差大、结账周期长。

05● 食安追溯割裂

原料、成品跨厂区流转无完整记录,质量问题全域溯源排查难度极高。

02

多工厂一体化ERP五大核心能力

01

集团分层管控架构

  • ● 搭建总部-工厂多级权限体系,全局统一物料、商品基础档案,放开配方、供应商厂区差异化配置权限。
  • ● 总部拥有全域查询权限,分厂仅查看本厂数据,变更记录全集团留痕,兼顾统一标准与本地灵活调整。
02

同款产品区域差异化配方

  • ● 总部统一产品主档案,各厂区可独立配置专属BOM、发酵烘烤工艺,适配南北不同消费口味。
  • ● 单厂区配方修改仅本地生效,不影响其他基地,总部可统一查看、监管所有厂区配方版本。
03

物料分厂区绑定供应商

  • ● 全局共用物料编码,同一原料可给不同工厂单独配置本地供应商、采购单价与配送周期。
  • ● 分厂下单自动匹配本地供货渠道,总部横向对比各厂区采购价,优化集团整体采购成本。
04

全域产能与物料协同

  • ● 汇总全渠道订单,结合各厂区配方、原料供给智能分配生产任务,旺季可跨厂分流订单。
  • ● 支持原料、半成品线上跨厂调拨,全域统一WMS批次效期管控,流转追溯信息完整传承。
05

多厂区自动合并核算

  • ● 按厂区专属配方、本地采购价单独核算单品真实生产成本,精准区分区域盈利差异。
  • ● 系统自动汇总多厂营收、成本数据,一键生成集团汇总报表,省去财务手工合并统计。
03

核心优势亮点

区域配方灵活适配

● 打破全厂区统一配方限制,各地可按需调整糖度、馅料配比,贴合本地消费偏好。;● 适配区域性原料供给差异,本地缺料可微调配方,保障工厂稳定生产供货。

本地化采购降本

● 各工厂就近对接本地供应商,减少长途运输损耗与物流开支,降低原料综合采购成本。;● 总部统一比价监管,淘汰高成本供货渠道,优化集团整体原料采购布局。

消除跨厂数据孤岛

● 单平台承载全部生产基地,采购、生产、仓储数据实时互通,无需多套软件切换操作。;● PC、小程序多终端查看全域数据,总部远程掌握所有厂区生产、库存、采购状态。

均衡全域产能库存

● 订单智能分流至产能宽松厂区,盘活闲置生产资源,提升集团整体产出效率。;● 积压原料、半成品可跨厂区调拨消化,有效降低烘焙短保物料过期报废损耗。

合规高效集团核算

● 分厂区独立成本核算,数据自动汇总合并,大幅减轻财务月末对账、制表工作量。;● 全域批次统一归档,跨厂区质量问题一键溯源,轻松满足食品SC合规与召回管理要求。

同组

工厂产品里还有哪几件

门店、工厂、总部三层共用同一套商品、客户与库存资料,先从一个点切入,再往两头拉长,不会把数据切成两截。

工厂生产监控中心

总部想实时看到车间在产什么、卡在哪的工厂

5 项能力20 条要点
工厂产品看详情

MES制造执行系统

生产靠老师傅经验、派单和损耗说不清的烘焙工厂

5 项能力20 条要点
工厂产品看详情

WMS仓储管理系统

原料成品多批次多库位、先进先出全靠人盯的仓库

5 项能力20 条要点
工厂产品看详情

食品生产ERP

从烘焙延伸到食品生产,需要质检与合规并重的工厂

5 项能力20 条要点
工厂产品看详情

批次溯源ERP

要应付飞检与召回演练、必须查得到批次的食品企业

5 项能力20 条要点
工厂产品看详情

先看它解决哪一段,再看它怎么接上前后段

单点功能好选,难的是接上:收银收进来的那一笔,要落到同一本库存、同一份配方、同一张成本表里。三个解决方案页已经按经营形态把产品串好,从最像你家的那一个开始看。