货在车间里走,账只在两头
投料时记一次、完工入库时记一次,中间那七八道工序是一团黑——堆在半路不知道,追责任追不到,计件全凭班长一句"今天做了多少"。
瓶颈看不见
烘烤炉前堆了三盘面团,醒发箱却是空的,现场只有一句句"快点快点"。
用生产看板·流水作业模式:看板按工序逐段列在制数量,哪道堆积、哪道断料一眼分明。
交接靠嘴
上一道交给下一道没人点数,短了吵不清,只能月底用报废凑数。
用生产看板·流水作业模式:工序上勾"参与成品交接""参与半成品交接",交接处点数留痕。
标准只在老师傅脑子里
醒发多久、面团多重、哪台机器,全凭手感;换人换味,出错查不到环节。
用生产看板·流水作业模式:作业指导把「中间醒发机醒发约 30-40min」「面团重量 215-220g/个」写在工序上。
流水作业模式怎么跑起来
档案定顺序与标准,看板负责当天推进;交接标记是可选项,不必一次把每道工序都管到。
| 环节 | 做什么 | 说明与例子 |
|---|---|---|
| 先把工序立成编号段 | 生产工序定义按厂或车间建整套:编号、名称、所属部门、工价、分组、投料顺序、助记码 | 例:005 和面、008 发酵、009 分割滚圆、010 中间醒发、012 成型、016 烘烤、021 包装 |
| 决定哪几道要交接 | 每道工序单独勾"参与成品交接""参与半成品交接",不需要的留空 | 只管两头时不勾中间;要追到工序级的产量与责任,再逐道打开 |
| 标准作业写在工序上 | 作业指导把醒发时间、面团克重、机器与设备参数挂在对应工序 | "锥形搓圆机搓圆"这类设备参数写在成型工序,新人照着做 |
| 种面与投料顺序 | 种面投放环节与投料顺序决定哪道工序先放哪料,配料时按顺序领 | 老面、汤种类工艺在这两列里区分,避免同时投放 |
| 工价按工序计 | 工价写在工序定义上,不计件的填 0 照样留痕 | 计件工资按人按工序出数,不再靠班长口头报量 |
| 计划单上有一条九段阶段条 | 生产中心每行的「生产阶段」列,把这张单推到哪一道画成一排点:配料、领料、领完、生检、包装、成检、入库、配送、生效 | 绿点已过、蓝点在做、灰点未到;同一行的投产数量与入库数量之差,就是还没走完的那部分 |
| 看板分三层排问句 | 总览从上到下是计单需求、生产执行·成品、半成品保障三层共九张卡,旁边还有产品汇总表、半成品缺口、在制明细三个页签 | 第一层问够不够分,第二层问够不够产,第三层问半成品顶不顶得上;缺口出在哪一层,就去哪一层加单 |
| 占库存的旧单当场清 | 三层卡片下方直接列出长期挂着未确认的领料单,可批量关闭或释放占用 | 截图当天三张合计占住 50,与可用库存卡片上的减项是同一个数 |
| 加单先看影响再生效 | 看板支持模拟影响:填追加数量先看会不会挤掉后续,确认后点"确认加单(生效)" | 临时团购在流水线上加单,前面工序的领料数量同步跟着走 |
| 班次与班组模式 | "按生产班次模式生产""生产计划单是否分生产小组制做""是否按生产组管理配料间"决定流水怎么分段 | 打开后计划、领料、入库都跟班次走,夜班的事不甩给早班 |
| 快捷日期 | 今天 / 昨天 / 本周 / 上周 / 本月 / 上月 / 自定义七种快查 | 例:临时加单切"今天",周复盘切"本周" |
| 制单日期与记账日期 | 两张日期分列:单据哪天做的、账落哪个期间 | 跨天补单靠记账日期归对成本期间 |
| 制单人 / 记账人 / 操作员 | 每张单记录谁做的、谁记的账 | 出现差异时按人按单追溯 |
| 显示已删除 | 查询勾选后可找回进入已删除状态的单据 | 删除不是物理消失,误删可恢复 |
| 单据摘要与原单据号 | 摘要写业务原因,原单据号串联来源与关联单 | 例:强配转的订货单在摘要留着强配单号 |
| 导出与刷新 | 列表一键导出,对账与交接直接发文件 | 导出口径与当前筛选条件一致 |
生产系统特点页分生产管理、新流程设置、工序交接流程设置三个标签,交接类口径集中在后两个;保存只影响新单据。
看板与生产中心,各管流水的一段
看板回答"今天差多少、差在哪一层",生产中心回答"这一单走到第几道"。两张都是 2026 年 10 月 18 日演示账套的实屏。
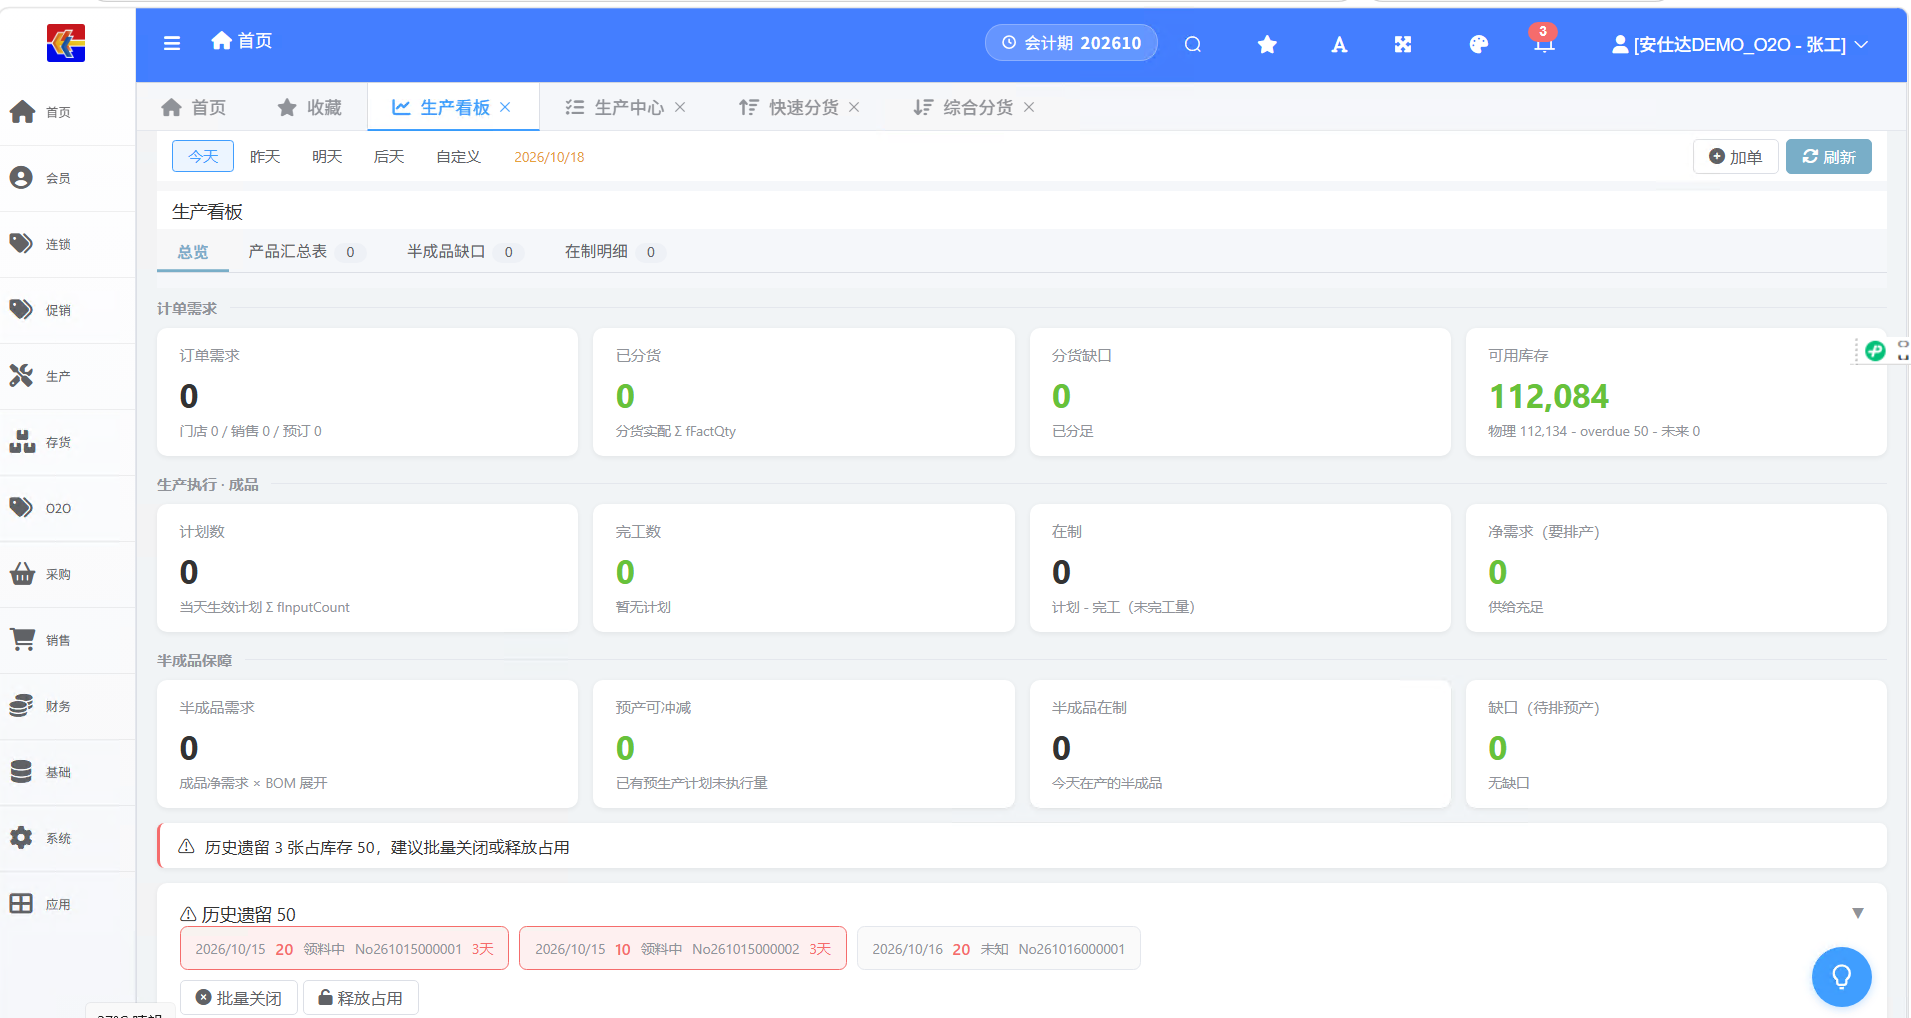
- 可用库存 112,084 = 物理 112,134 − 逾期 50 − 未来 0
- 在制 = 计划数 − 完工数(未完工量)
- 半成品需求 = 成品净需求按配方展开
- 缺口为 0 时卡片直接写"无缺口"
- 红条:历史遗留 3 张占库存 50,建议批量关闭或释放占用
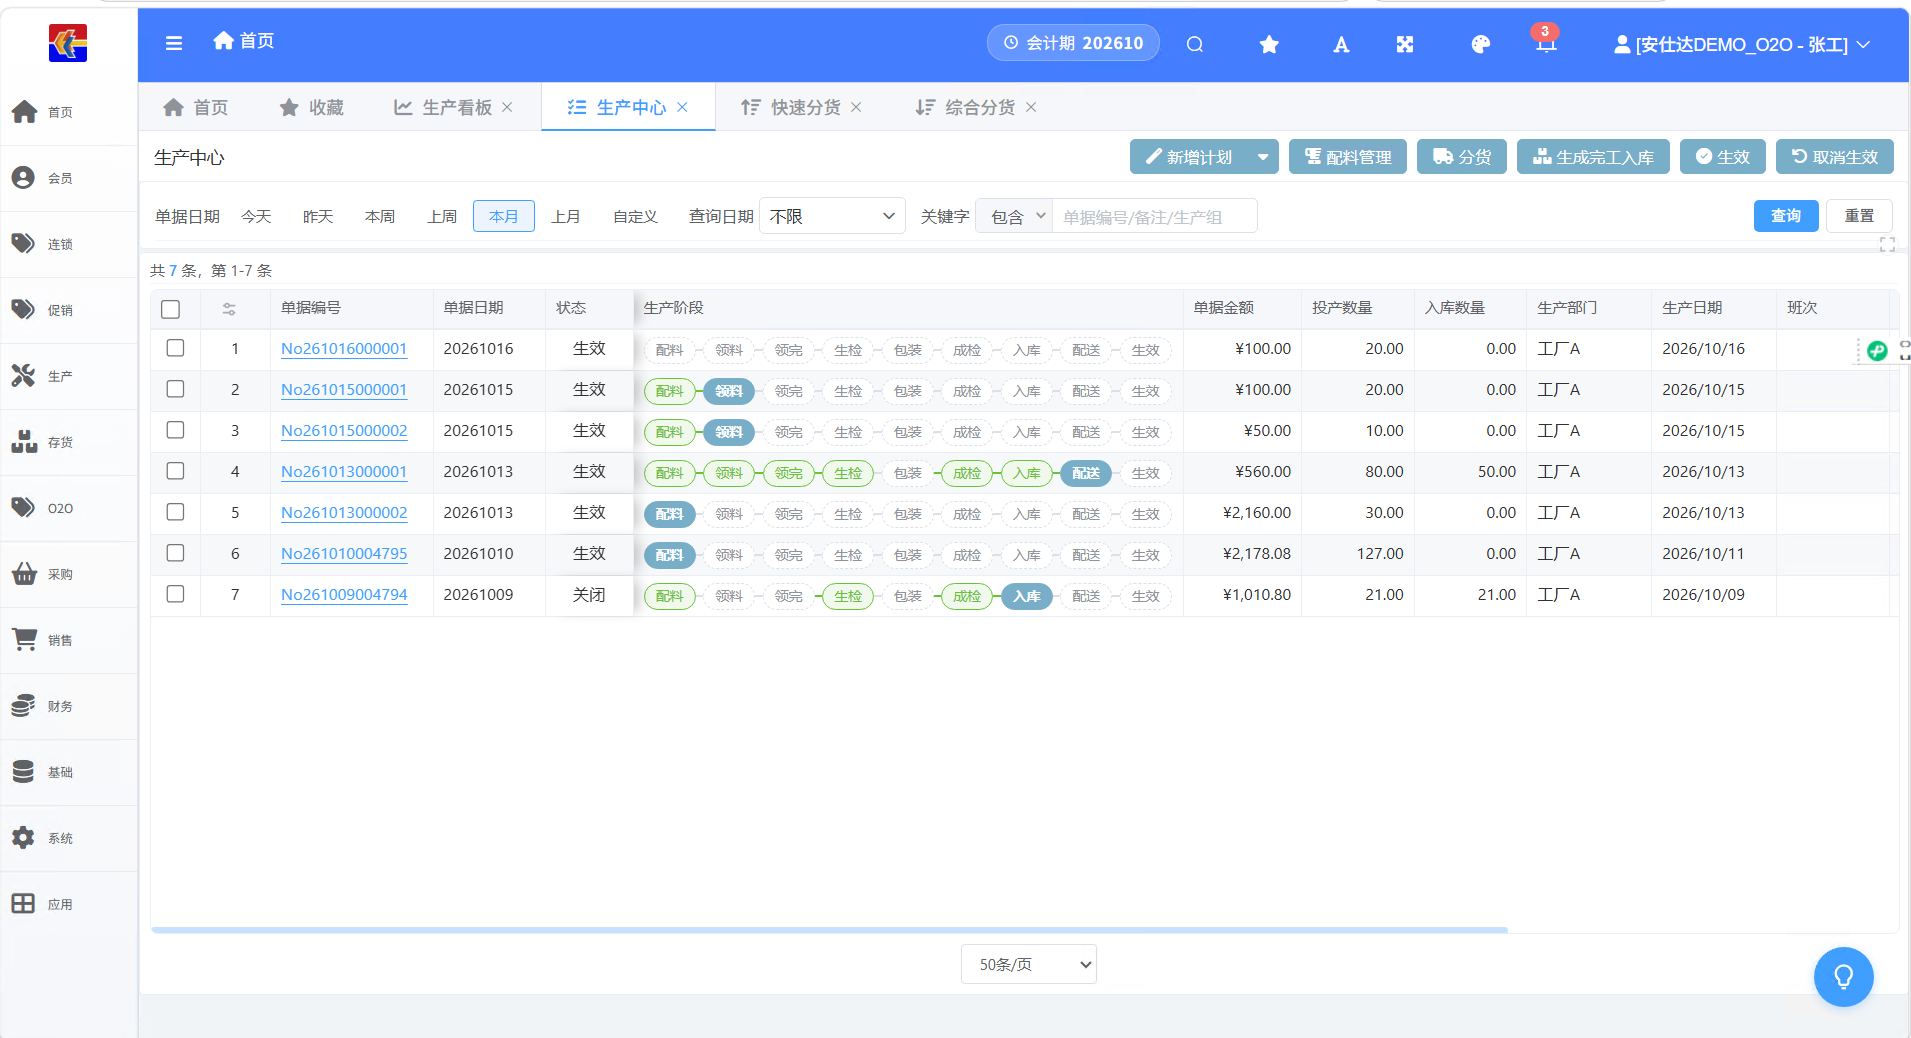
- 按「本月」筛出共 7 条
- 投产 80 / 入库 50 那行,阶段条停在配送
- 投产 21 / 入库 21 那行已关闭
- 金额从 ¥50.00 到 ¥2,178.08 排在同一列
- 生产部门都记「工厂A」,班次列当天为空
截图为演示账套实屏,会计期 202610;界面上少数卡片的小字标的是取值公式,本页一律按中文口径转写,不照搬英文变量名。
两张图上的关键格子,各回答哪一句
| 图上这一处 | 它回答什么 | 截图真值 | 怎么读 |
|---|---|---|---|
| 看板 · 可用库存 | 仓里现在真能拿去分的数 | 112,084(物理 112,134 − 逾期 50 − 未来 0) | 分货缺口是 0 但可用库存被旧单占着时,先清占用再排产 |
| 看板 · 在制 | 生效计划里还没烤出来的量 | 计划数 − 完工数 | 在制不为 0,就不能拿完工数去分货,否则装车时才发现货没下来 |
| 看板 · 净需求(要排产) | 扣掉可用与在制后真正要烤的 | 0(供给充足) | 这一格不为 0,才需要回生产中心新增计划 |
| 看板 · 半成品缺口 | 预产顶不顶得上成品的净需求 | 0(无缺口) | 有缺口就去看「半成品缺口」页签,先排预生产再排成品 |
| 看板 · 历史遗留 | 长期未确认的领料单占住的库存 | 3 张占 50,可批量关闭或释放占用 | 提示条就在三层卡片下方,不往下翻看不见 |
| 生产中心 · 生产阶段 | 这一单走到哪一道、卡在谁手上 | 九段:配料、领料、领完、生检、包装、成检、入库、配送、生效 | 蓝点在哪一段,责任就在哪个部门,不用再打电话问"我的货呢" |
| 生产中心 · 投产 / 入库 | 计划量与已入库合格量的差额 | 80 / 50、21 / 21、127 / 0 | 两列差额就是还没走完的,和看板的"在制"互相对得上 |
- 截图当天订单需求、计划数、完工数都是 0,只有可用库存和历史遗留有数——演示账套没跑单,所以本页算例一律用生产中心那 7 行的真实数量。
- 九段阶段条是计划单级的进度,不等于工序级点数。要管到"醒发堆了没",得在生产工序定义里打开交接标记,看板才有工序在制。
- 看板的「加单」改的是当天要产的量;生产中心的「生效 / 取消生效」管的是整张计划单能不能往下走,两个不是同一个动作。
本月这 7 张计划单,各自停在流水的哪一段
下面七行就是截图里的真实数据:同一列阶段条,一眼看出哪张还没开线、哪张正在配送、哪张已经关单。
| 计划单号 | 状态 | 阶段条走到 | 投产 / 入库 | 单据金额 |
|---|---|---|---|---|
| No261016000001 | 生效 | 配料都没点,等于还没开线 | 20 / 0 | ¥100.00 |
| No261015000001 | 生效 | 领料 | 20 / 0 | ¥100.00 |
| No261015000002 | 生效 | 领料 | 10 / 0 | ¥50.00 |
| No261013000001 | 生效 | 配送(前六道已过) | 80 / 50 | ¥560.00 |
| No261013000002 | 生效 | 配料 | 30 / 0 | ¥2,160.00 |
| No261010004795 | 生效 | 配料 | 127 / 0 | ¥2,178.08 |
| No261009004794 | 关闭 | 入库已过、整单关闭 | 21 / 21 | ¥1,010.80 |
为什么这两个数能互相推
可用库存 = 物理库存 − 被旧单占住的量。截图里 112,134 减 50 等于 112,084,这条减法看板直接写在卡片小字上;三张遗留单分别是 20、10、20,合计正好 50。
- No261013000001 投产 80、入库 50,阶段条正停在配送——这 30 个的差额,就是看板「在制」该看见的量。
- No261009004794 投产 21、入库 21 且已关闭,流水走完,关闭的单不再占在制。
- 两张 10 月 15 日的还停在领料、10 月 16 日那张连配料都没点——看板底部「历史遗留」列出的正是这三张。
五条真正跑成流水的产线
不是所有车间都需要工序级管控,下面这几种节奏最受益。
现烤可颂线
开酥、成型、醒发、烘烤四道卡时间,醒发容量决定瓶颈;交接点数追短数。
冷冻面团外供线
半成品厂专供门店现烤,工序只到速冻前,靠半成品交接与调拨把货送出去。
节令礼盒包装线
前段生产不分包装规格,最后两道按礼盒分款;工价按工序计,旺季临时工也能算。
蛋糕裱花流转
胚、抹面、装饰三段交接,配合裱花看板的等级派单(见「裱花生产看板」页)。
两班连续生产
夜班烤胚、早班包装,按班次模式分段,看板各看各的在制与完工。
用之前先知道:流水模式的边界
以下都是后台真实行为,模式切换集中在生产系统特点与工序定义两处。
- 工序交接属于可选模块:单店现烤、小作坊刚把经验写成标准时,先把配方与工序档案立住就够,不必一次管到每道之间。
- 交接标记一旦打开,前道未点数后道无法接收;建议先在生产瓶颈的关键两三道试跑。
- 工价填 0 也留痕:不计件的工序照样要有,否则流水断档、报表接不上。
- 看板只做"当天该不该补"的判断,记账仍在单据上:完工入库生效才进分货池,这条顺序不因看板而变。
- 本板块的每一段都先有单据再有货:强配、批号、路线都写在单上,而不是记在群里或本子上。
- 相关口径开关保存后只影响新单据,不追溯历史;改口径前先把在途的计划、领料、订货单处理干净。
- 工厂到门店的每一段都接得上:排产 → 完工入库 → 分货 → 调拨 → 配送,一张单一张单往后推,不用中途换系统。
九段阶段条与工序级交接,是两层东西
同一句"走到哪一道",后台其实有两层答案:九段是计划单自带的,工序级要自己立档案并打开交接标记。
| 比什么 | 生产看板·流水作业模式 | 工序级交接(可选模块) |
|---|---|---|
| 来自哪张界面 | 生产中心列表的「生产阶段」列,一行一条进度条 | 生产看板总览与「在制明细」页签,配生产工序定义 |
| 分几段 | 演示账套这一套是九段:配料、领料、领完、生检、包装、成检、入库、配送、生效 | 按厂或车间自定,几十道也行,带编号与投料顺序 |
| 要不要单独开 | 计划单生效后随流程自己往下走,不用另建档案 | 先立工序档案、写作业指导,再逐道勾交接标记 |
| 回答的问题 | 这张单现在在哪个部门手上 | 这盘面团在醒发箱还是已在烘烤,哪一道堆住、短了多少 |
| 适合阶段 | 只要开生产就用得上 | 中央工厂、多班组、要追工序级责任与计件 |
三步把生产看板·流水作业模式用起来
三步把流水作业跑在看板上
先让九段自己走
计划单生效后回到生产中心,按「本月」扫一眼阶段条:有没有单停在同一格超过一天。这一层不用任何配置。
把看板当早会屏幕
总览三层按顺序读——够不够分、够不够产、半成品顶不顶得上;缺口出在哪一层就在哪一层加单,底部有红条先清占库存的旧单。
要追到工序级再立档案
把和面、发酵、分割、醒发、成型、烘烤、包装建成工序,填工价与投料顺序,标准写进作业指导,先挑瓶颈两三道勾交接标记。
关于生产看板·流水作业模式,常被问到的事
两个页签各管一段:生产中心看"这一单走到第几道",每行一条九段阶段条;生产看板看"今天差多少",总览是三层九张卡,另有产品汇总表、半成品缺口、在制明细三个页签。
绿点这一段已经走过、蓝点正在做、灰点还没到。同一行的投产数量减入库数量,就是还没走完的部分;停在同一格超过一天,通常该去车间看一眼了。
要。那是长期挂着未确认的领料单,占住的库存直接从可用库存里扣掉——截图当天三张占 50,物理 112,134 才剩 112,084。可以逐张打开,也能批量关闭或释放占用。
不必。多数工厂只在"会短数、会背责任"的两三道开:成型、烘烤、包装。开满会把车间时间花在点数上。
算。工序要有、顺序要连,只是不计件;否则流水报表中间断一段。
不会。模拟影响只算影响,按下"确认加单(生效)"才真正出单生效并回写计划与领料。
能跑,但只是顺序流水;有了作业指导,标准才随工序走,新人照页执行、出错能追到参数。
工价写在工序定义上,交接点数记录每道实际完成量,两者相乘就是工序级计件的基础数据。
可以,看板允许并行在制;只有开了交接标记的工序之间要求先交后收。
中央工厂与连锁配送共 5 项功能,各有独立说明页
一家工厂喂饱几十家店时最吃紧的那一段:工厂之间怎么分账、货在流水上走到哪道、批次怎么追、路线怎么定、总部怎么配——点任意一项进入独立说明页。
同一条链上的其他功能,在精细化生产板块
中央工厂与连锁配送管的是"工厂之间与路上"这一段;出炉之前怎么排、怎么烤、怎么入库,以及门店怎么报货,都已经在精细化生产板块一功能一页写清了。点任意一项直接过去。