
搅拌缸管理
同一款面团,做 20 个和做 200 个用的不是同一台缸。搅拌缸管理给半成品类型的物料建立"批产量—缸型"的对应关系:一个半成品可以挂多条批产量,每条批产量绑定一种搅拌缸缸型。MES 端配料时按这次要做多少自动匹配缸型,再按缸型算出单次料用量与配料次数,避免工人凭经验估料。
功能路径:系统菜单 → 生产调度 → MES管理 → 搅拌缸管理
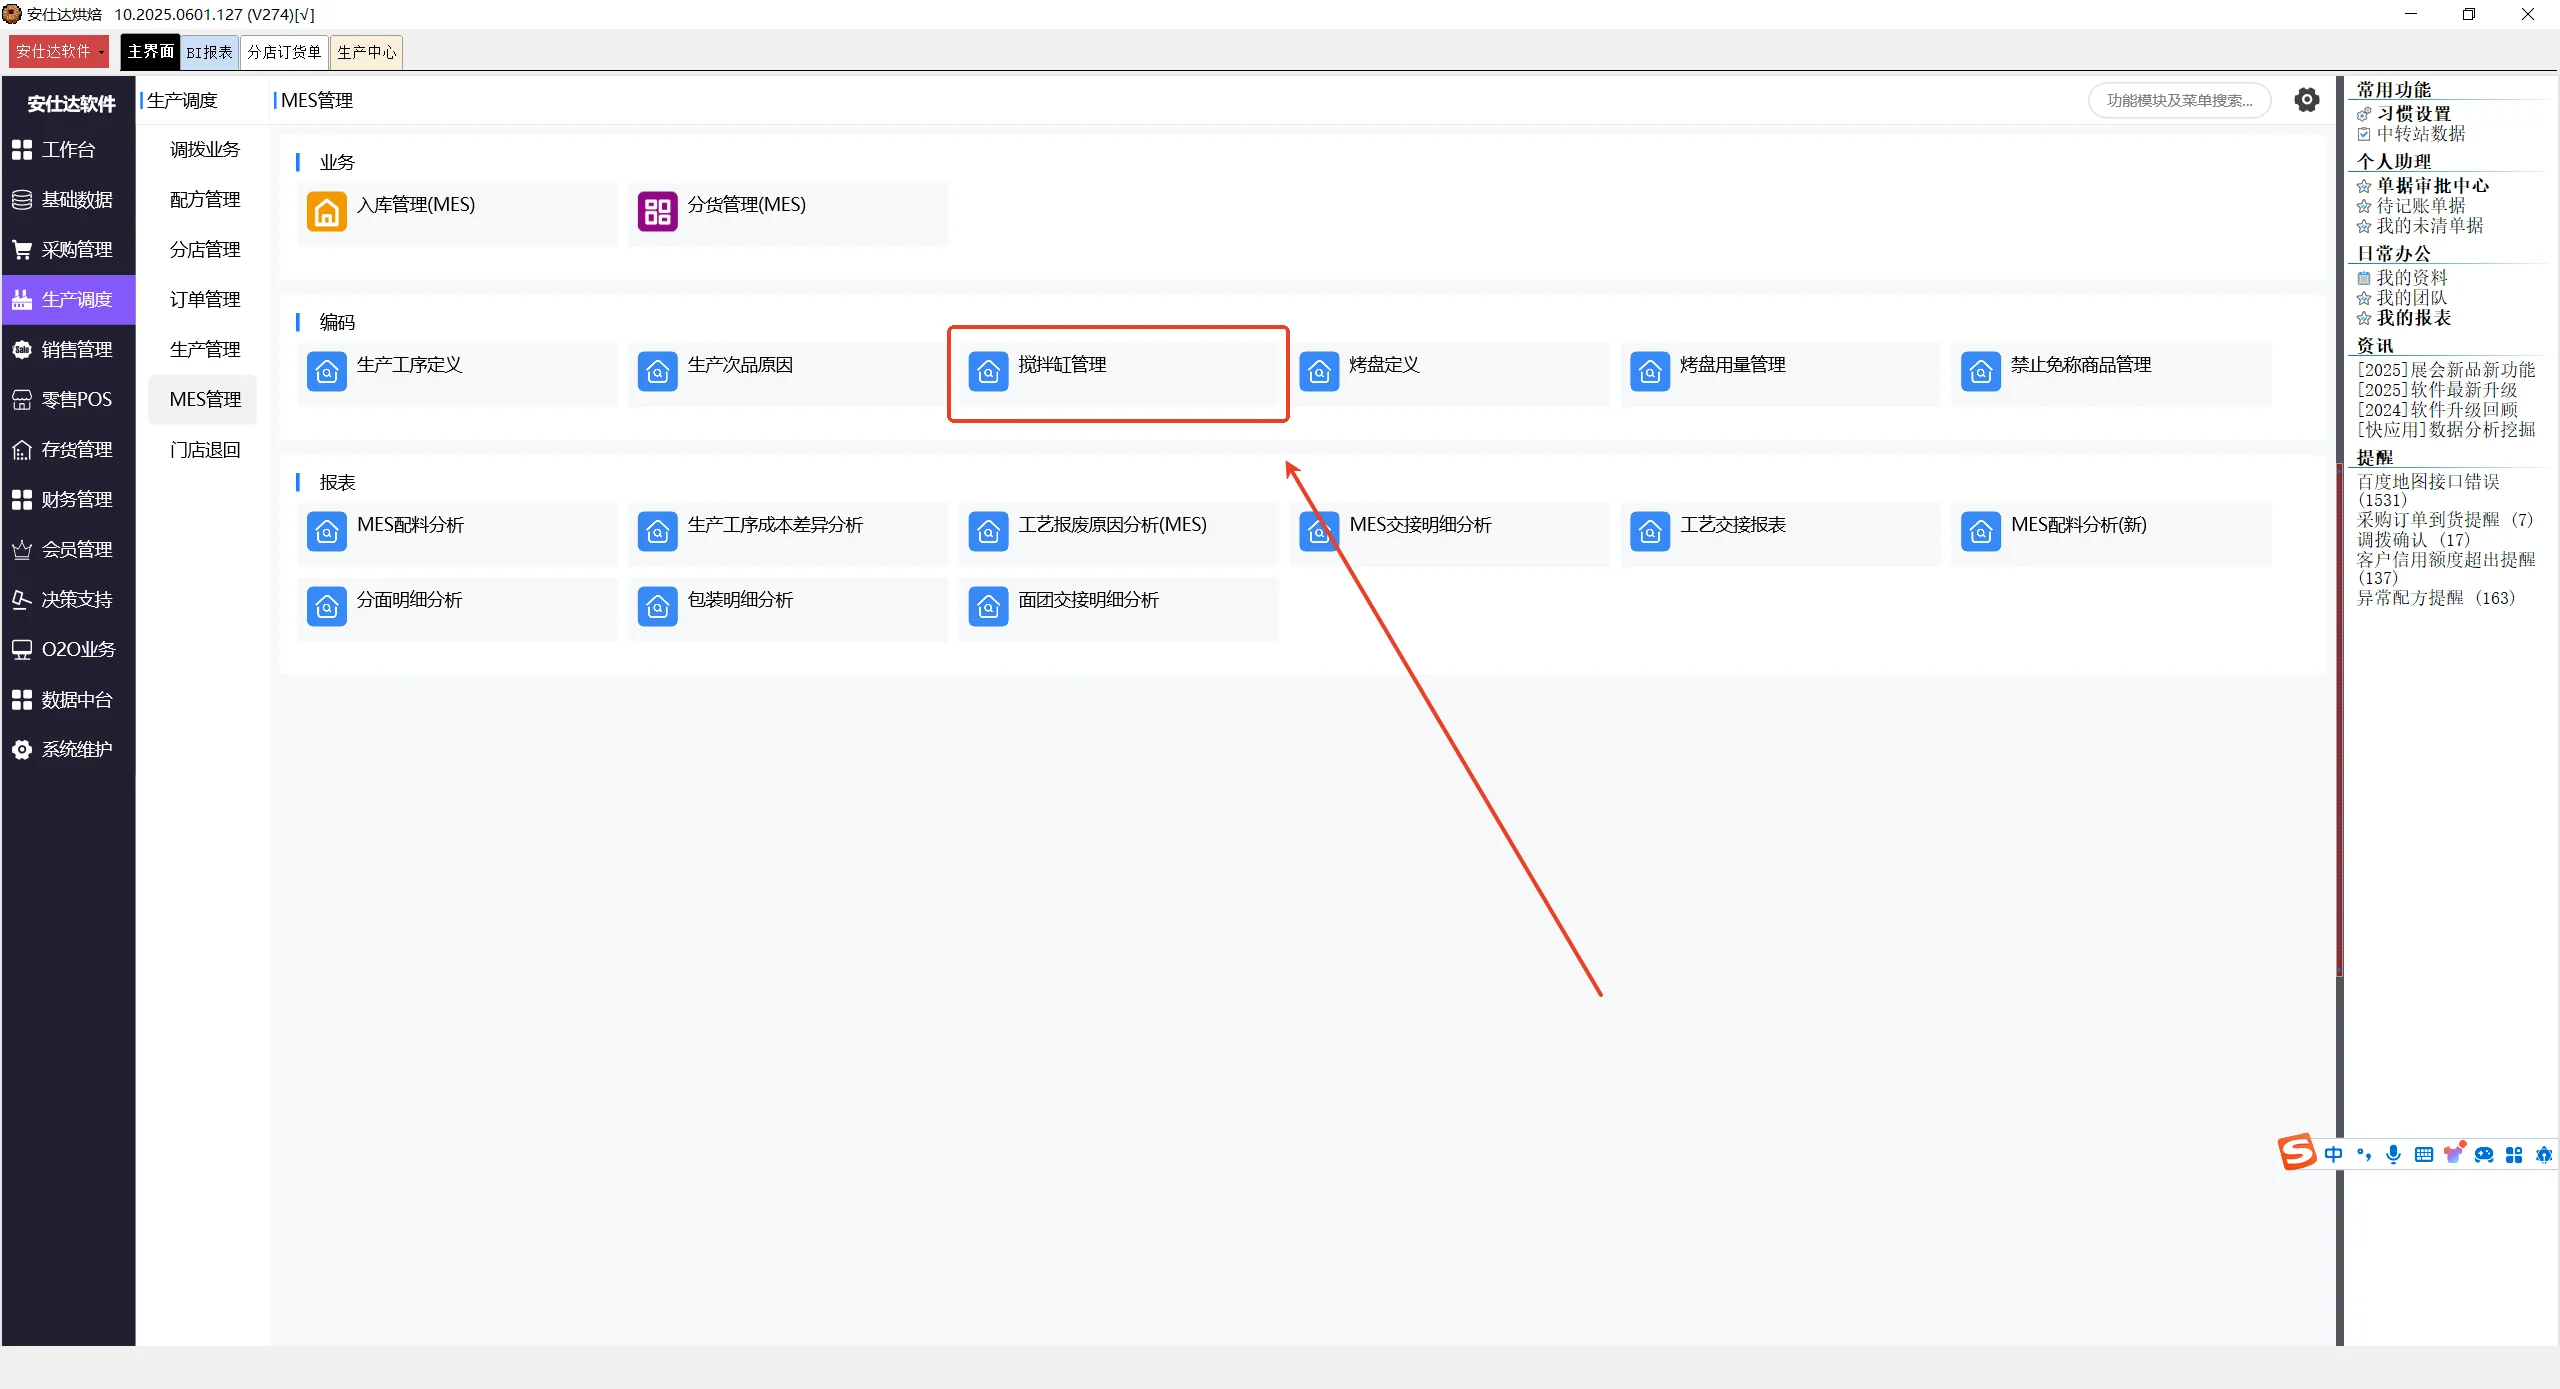
一、功能概述
1. 核心用途
- 多批量口径:为半成品定义多种批产量,把小缸试产、常规缸量产、大缸集中生产分开管理;
- 缸型档案:维护缸型编号与名称,作为配料与排产的选择项;
- 自动算料:配料时按缸型算出料用量、配料次数与总用量;
- 减少估料:工人只需选缸,用量由配方与缸型算出。
2. 适用对象
只有半成品类型的物料才挂批产量与缸型。原材料不参与缸型匹配,成品按半成品汇总,因此缸型设置在半成品的工艺配方上生效。
二、界面布局说明
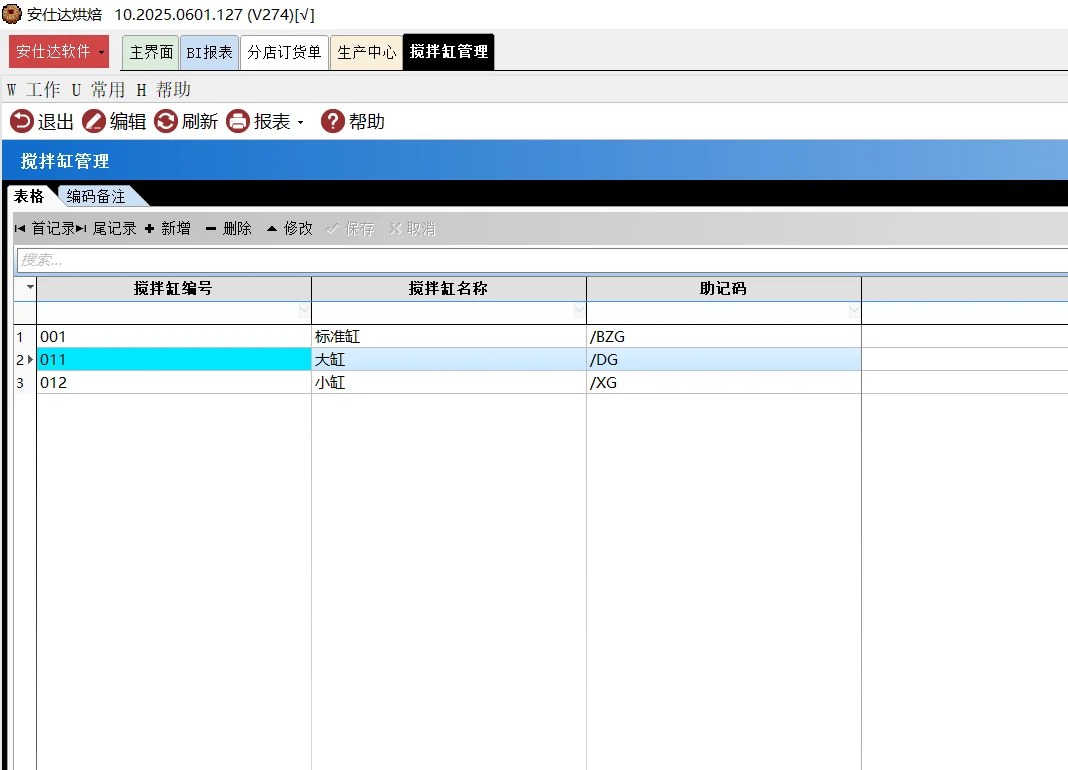
缸型列表
| 字段 | 说明 |
|---|---|
| 编号 | 缸型的编码,MES 配料与排产按此引用 |
| 搅拌缸名称 | 缸型的业务名称,例如按容量或按车间习惯命名 |
| 缸型 | 缸型的规格标识,与批产量对应 |
批产量区
上述批产量与缸型的对应在【工艺配方】窗口(「商品工艺配方」页签)的「配方工序管理」区维护:每行记录搅拌缸名称、批用量、基础单位。
同一半成品下可维护多条批产量,每条记录一个批量与对应的缸型。系统按本次排产数量就近取用其中一条,命中哪条缸型就按哪条算料。
三、后台设置步骤
步骤 1:定义缸型
系统菜单 → 生产调度 → MES管理 → 【搅拌缸管理】,用工具栏的编辑类按钮增加缸型行,填写编号、名称与规格并保存。
步骤 2:在工艺配方上挂批产量
系统菜单 → 生产调度 → 配方管理 → 【工艺配方】,选中半成品,在其配方上维护多条批产量,逐条指定对应缸型。配方需要确认后才会被排产与配料读取。
步骤 3:新增生产计划单
系统菜单 → 生产调度 → 生产管理 → 生产中心 → 【手动生成】,生成覆盖该半成品的生产计划单并使其生效。
步骤 4:引入配料计划单
系统菜单 → 生产调度 → 生产管理 → 【配料管理】,引入上一步的生产计划单,形成待配料的配料单。
四、MES 操作流程
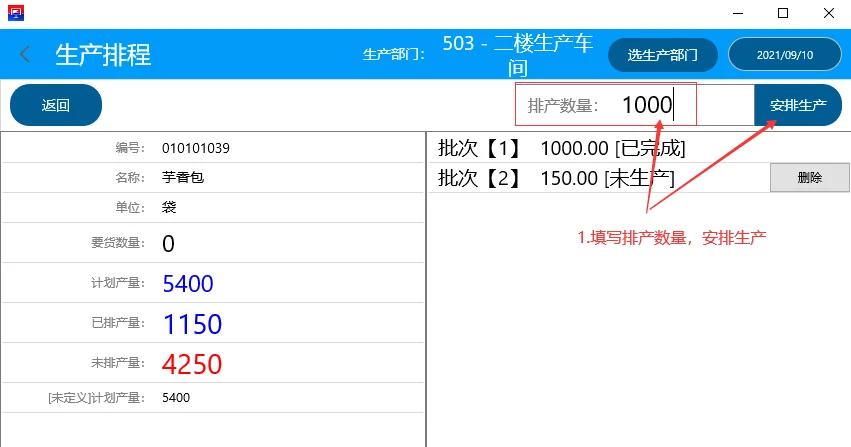
步骤 1:生产排程
MES 端进入生产管理(生产排程),选择生产车间与排产数量,系统按批次列出"已完成 / 未生产"状态,确认后安排生产。
步骤 2:领料与配料
配料界面顶部工具栏的【引入计划单】是引入生产计划单生成配料单的入口;选中一条配料单后,「生产耗用原料」表按物料编号 / 条码 / 物料名称 / 物料规格 / 计划领用数 / 配料间库存 / 理论领用数 / 实际领用数 / 基础单位逐行列出该单需领用的原料。
在配料管理中选择配料单,进入配料界面。界面按未配料、配料中、已配料分页,选中一条配料单后列出该单需要领用的原料与半成品。
步骤 3:缸型匹配
配料时系统按本次批量自动匹配缸型,工人也可以在界面上手动改成实际使用的缸型。改动后料用量、配料次数与总用量随之重算。
计算口径
| 项目 | 计算方式 |
|---|---|
| 料用量 | 缸型 × 单个用量 |
| 配料次数 | 该缸型的配料次数 |
| 总用量 | 料用量 × 配料次数 |
单个用量取自工艺配方中该原料在半成品里的单位用量,因此同一原料在不同缸型下的单次投料量不同,总用量随批量线性变化。
五、典型使用场景
场景 1:一款面团两种缸
背景:同一款吐司面团平时用小缸单班生产,周末集中做时用大缸。 操作:工艺配方里为这款半成品挂两条批产量,分别绑小缸与大缸 → MES 排产按当日数量选缸 → 配料自动按所选缸型算料。
场景 2:实际缸型与系统匹配不一致
背景:当日大缸占用,工人临时改用小缸多配几轮。 操作:配料界面手动把缸型改为实际使用的小缸 → 系统按小缸重算料用量与配料次数 → 领料数量与实物一致。
场景 3:新品先小批量试产
背景:新品只试做一小批,不想按常规批量投料。 操作:在批产量里补一条小批量记录并绑定小缸 → 排产按试产量走 → 试产合格后再补常规批量记录。
六、权限控制与前置条件
- 缸型与批产量属于基础档案,建议由生产管理人员维护,MES 端只读并允许在配料时改选缸型;
- 半成品必须有已确认的工艺配方,否则排产与配料读不到用量;
- 生产计划单必须先生效,配料管理才能引入;
- 手动修改缸型会改变领料量,需要与车间实际使用一致,避免账面与实物不符;
- 本功能属于 MES 生产环节,未启用 MES 的账套可以只维护缸型档案,不参与配料计算。
七、常见问题
1. 配料时没有自动匹配到缸型
- 原因:该半成品在工艺配方上没有维护对应批量区间的批产量;
- 处理:回到工艺配方补齐批产量与缸型的对应关系,再重新引入配料单。
2. 算出的领料量比实际多或少
- 原因:选中了错误的缸型,或配方里的单个用量未按实际工艺更新;
- 处理:先在配料界面改选实际缸型看总用量是否回到合理区间;仍不对则核对工艺配方的单位用量。
3. 同一半成品只能挂一种缸
- 原因:批产量只维护了一条记录;
- 处理:在工艺配方中为该半成品增加多条批产量,分别绑定不同缸型。
4. 改了缸型但领料单数量没变
- 原因:改动后未刷新或单据已生成;
- 处理:刷新配料界面确认缸型已生效,已生成的领料单需要重新引入或作废后重做。
八、与其他功能的关系
| 环节 | 对应功能 |
|---|---|
| 缸型与批产量的载体 | 工艺配方 |
| 排产的上游单据 | 生产调度 → 生产管理 → 生产中心 |
| 用量的下游执行 | 生产调度 → 生产管理 → 配料管理 |
| 配方成本口径 | 更新配方成本 |
附:本文档变更记录
| 日期 | 变更 |
|---|---|
| 2026-11-09 | 初稿 |