
生产次品原因
次品要统计,先得有统一的叫法。生产次品原因用于 MES 交接时对次品交接的原因选择:把车间常见的"为什么做坏了"逐条登记成一张字典,现场在平板上录次品时从这张表里选,而不是各班组各写一套。
功能路径:系统菜单 → 生产调度 → MES管理 → 生产次品原因
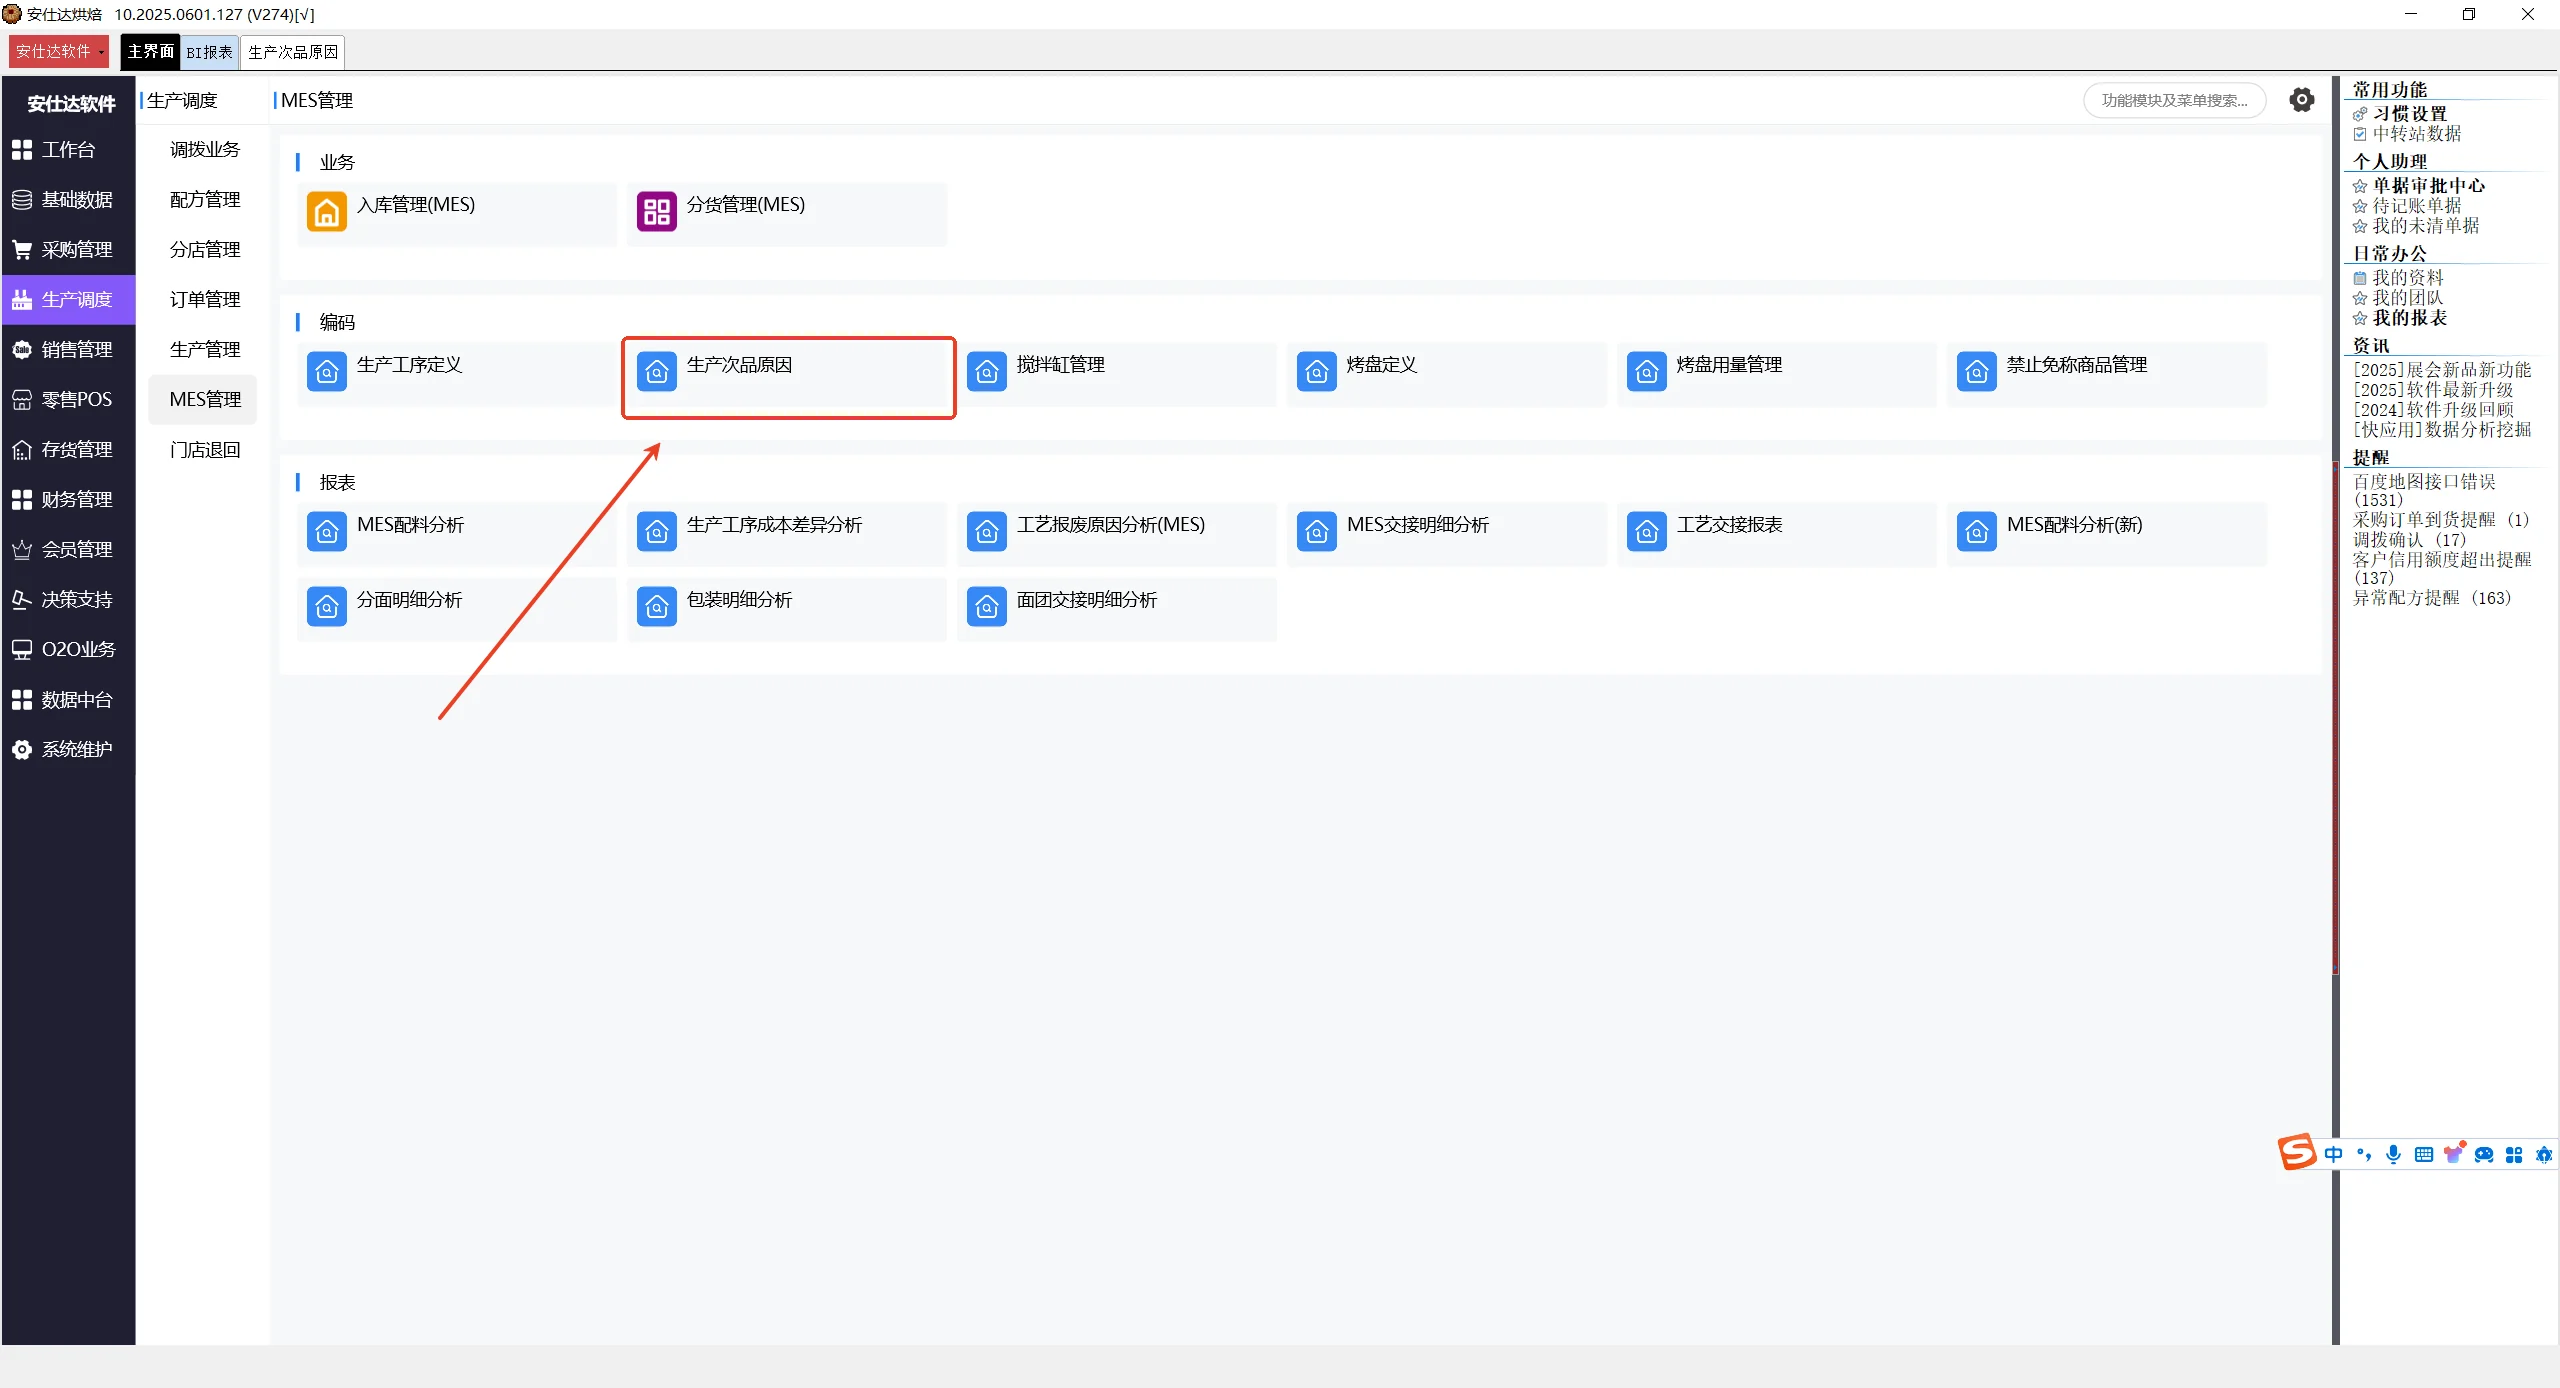
MES管理功能页把窗口分成三组:业务下是入库管理(MES)与分货管理(MES);编码下并列生产工序定义、生产次品原因、搅拌缸管理、烤盘定义、烤盘用量管理与禁止免称商品管理;报表下是 MES 配料分析、生产工序成本差异分析、工艺报废原因分析(MES)、MES 交接明细分析、工艺交接报表、分面明细分析、包装明细分析与面团交接明细分析等。生产次品原因属于编码组,是后面这些工序维度报表的口径基础。
一、功能概述
1. 核心用途
- 统一叫法:把"温度不合适""醒发不足或过度""分割不准确"这类原因定成标准条目;
- 两级统计:每条原因归入一个分组,报表按大类与细项两级看次品分布;
- 平板端可选:MES 交接录次品时,选择框里列的就是这张表的内容;
- 快速定位责任环节:次品按工序加原因记录,能看出问题出在哪道工序、属于哪一类。
2. 与报废、回收的区分
| 概念 | 对应档案 | 含义 |
|---|---|---|
| 次品 | 生产次品原因 | 做出来的货质量不合格,货还在 |
| 报废 | 报废类型 | 货没了或不再计入产出 |
| 门店退回 | 门店退回单 | 已交付的货从门店退回来 |
三者口径不同,报表里不要混着看。
二、界面布局说明
窗口顶部工具栏为【退出】【编辑】【刷新】【报表】【帮助】,下方有表格与编码备注两个页签,表格页签维护原因条目,编码备注页签挂该条目的补充说明。
列表列
| 列 | 含义 |
|---|---|
| 次品原因编号 | 原因的唯一编码,MES 端按此引用 |
| 次品原因名称 | 原因的业务叫法,平板选择框里显示的就是它 |
| 次品原因分组 | 归入的大类,用于两级统计 |
| 助记码 | 拼音首字母组合,录入时按助记码检索 |
窗口是标准编码维护形态:进入编辑态后用新增、删除、修改、保存操作,底部给出记录数合计。列表数据随账套变化,本文不附档案数据截图。
分组怎么定
分组建议收敛到少数几个大类,与车间的工序环节对齐,例如按酵母、发酵条件、面团处理、原料、设备、分割、滚圆、醒发、搅拌、成型、烘烤、冷却分段归口,一条原因只进一个分组。分组留空时,按大类汇总的报表会把这条落在空组里,看起来像丢数据。
三、业务操作步骤
步骤 1:先定工序
系统菜单 → 生产调度 → MES管理 → 【生产工序定义】,把车间的工序定全,见生产工序定义。次品是按工序记录的,工序没定,原因就挂不上去。
步骤 2:定义次品原因
系统菜单 → 生产调度 → MES管理 → 【生产次品原因】→ 点【编辑】进入编辑态 → 【新增】逐条录入编号、名称与分组,助记码按名称生成 → 【保存】。
步骤 3:现场录入次品
MES 平板做到本工序末了,在交接界面点【本工序次品(个)】旁的【修改】,从列有各条原因的次品选择框里逐项填数量,用右侧数字键盘输入后点【确定】。
步骤 4:确认移交
录完次品,界面顶部的合格移交数按次品数自动扣减,核对无误后点【确认移交】,在确认框点【确定】完成交接,见面团交接明细分析的接收对账口径。
步骤 5:回看原因分布
用 MES管理报表组里的工序与报废类报表回看各工序的次品与报废情况;本报表组与次品原因的取数对应关系以实际账套为准。
四、MES 端效果
平板生产交接界面与本表的关系是"档案定选项、界面取选项":
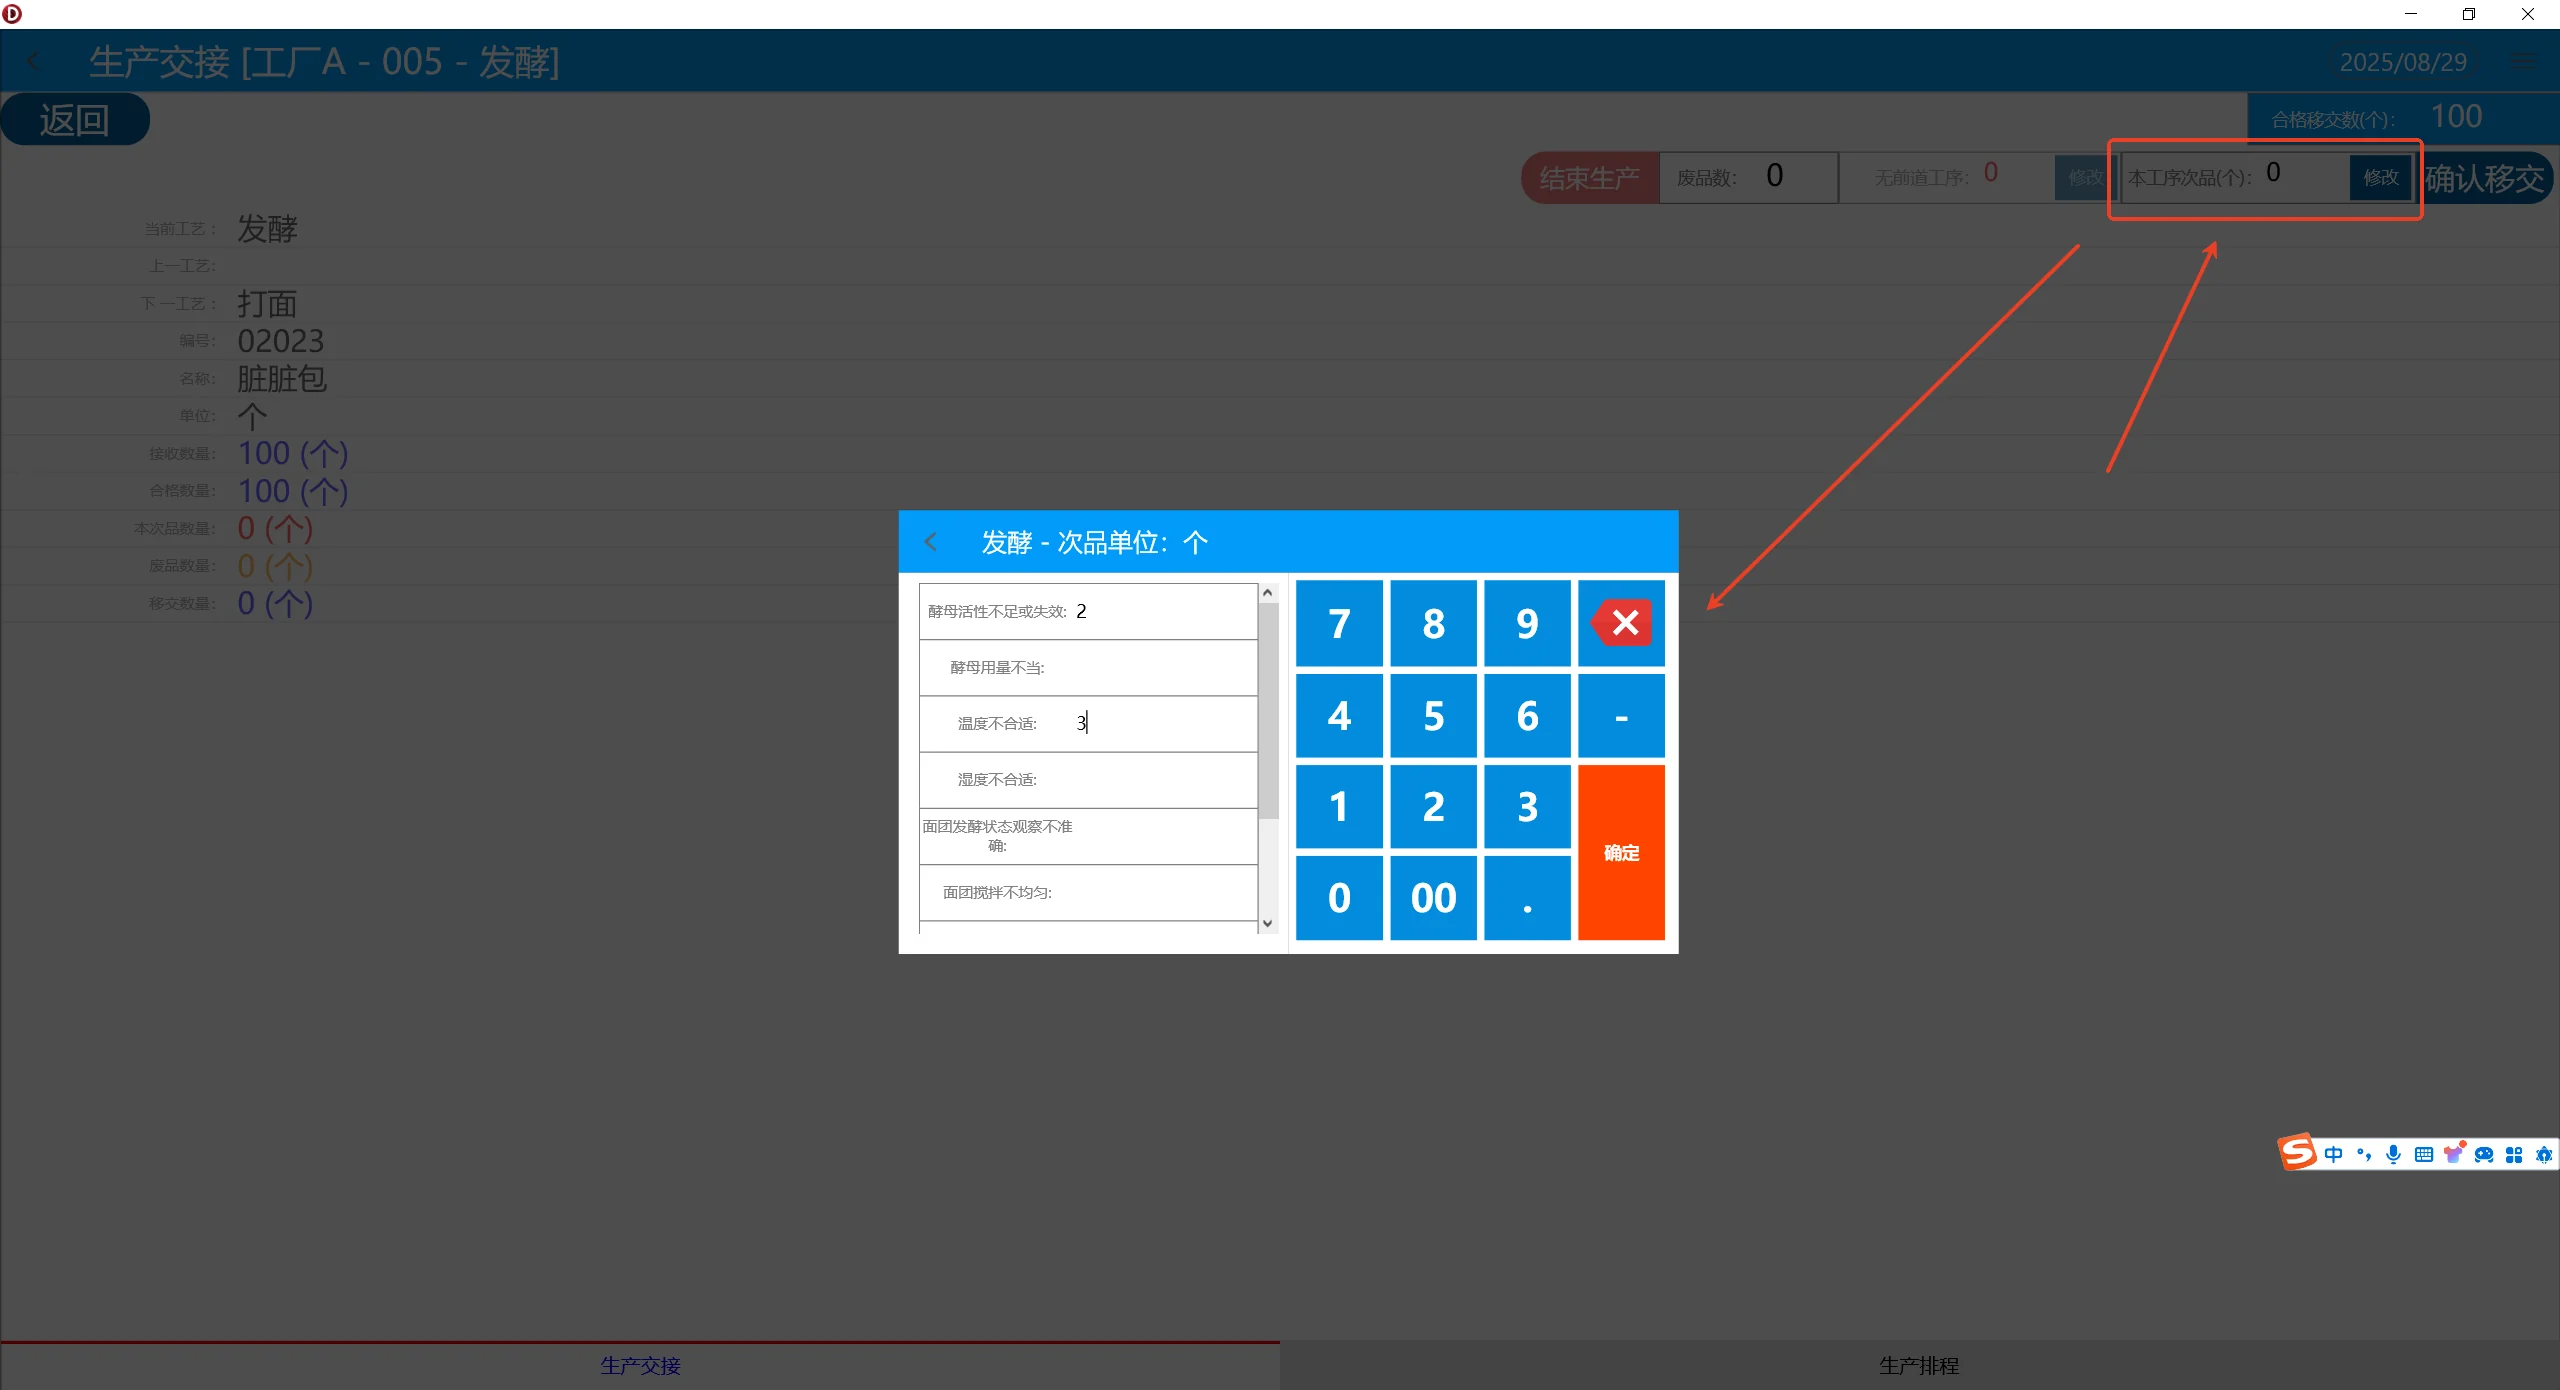
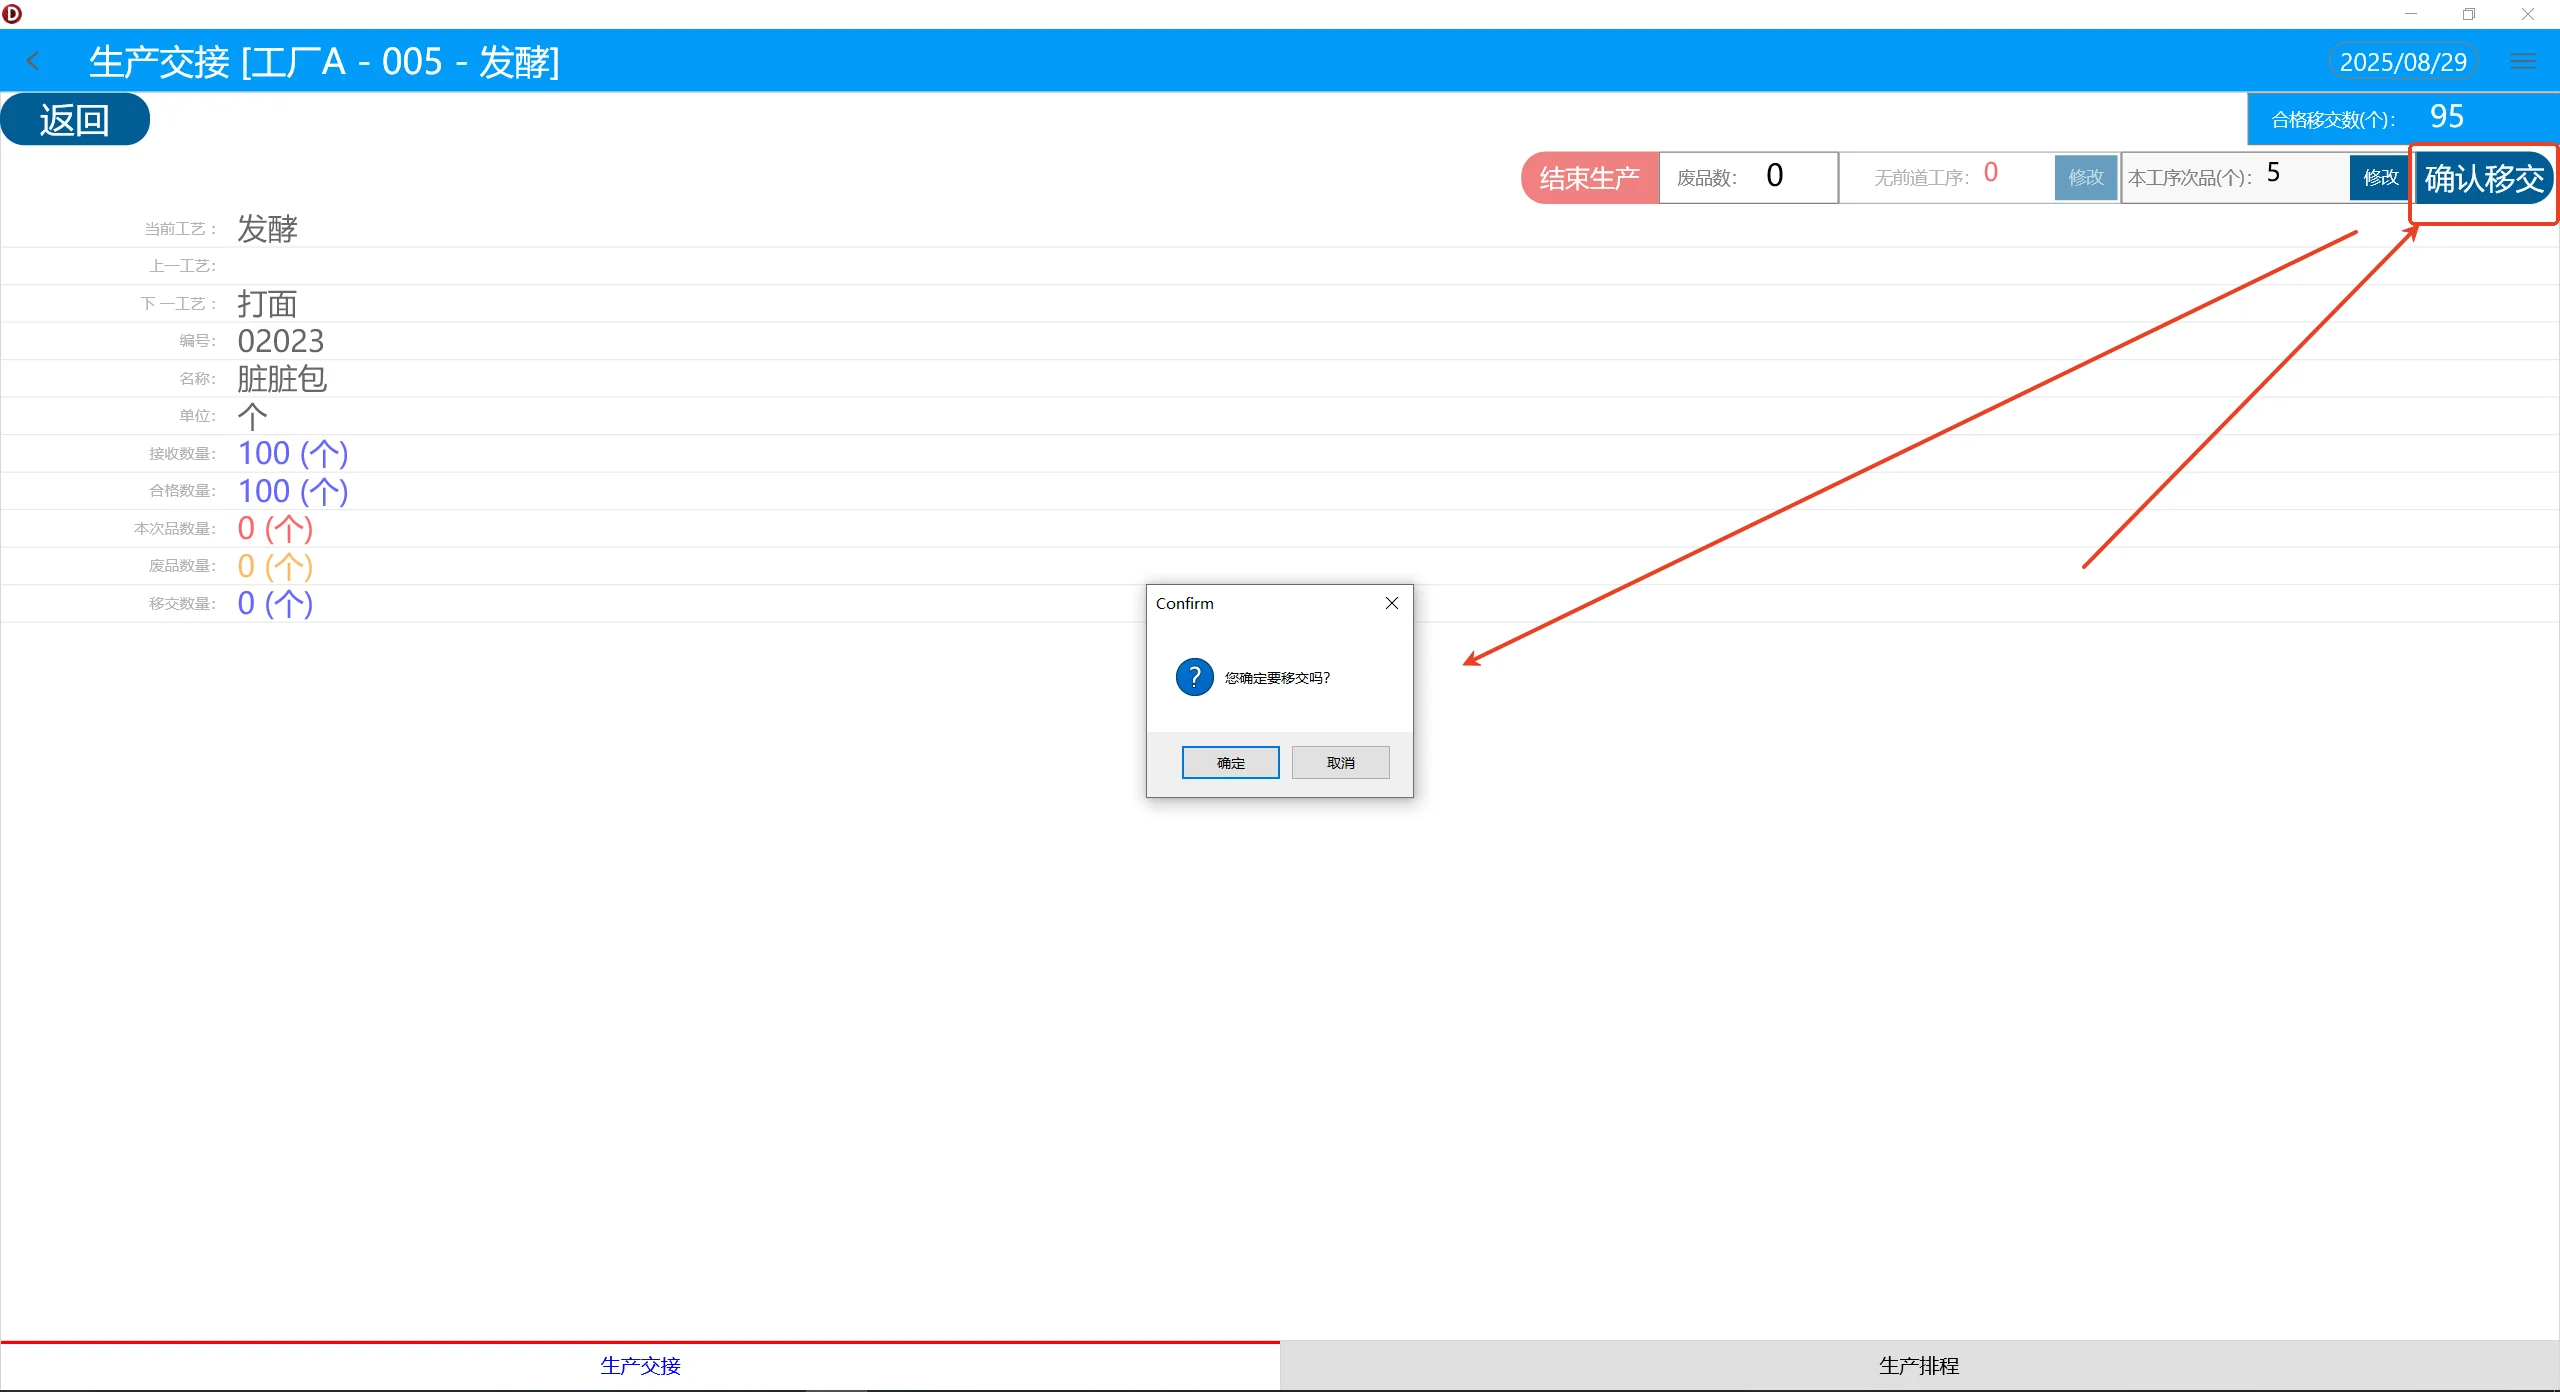
交接界面给出的字段:
| 位置 | 字段 | 含义 |
|---|---|---|
| 顶部 | 合格移交数(个) | 本工序可交出去的合格数量 |
| 顶部 | 废品数 | 本工序报废的数量 |
| 顶部 | 无前道工序 | 该工序没有前道时的标记与计数 |
| 顶部 | 本工序次品(个) | 从生产次品原因里逐项录进来的次品合计 |
| 左侧 | 当前工艺 / 上一工艺 / 下一工艺 | 本工序在工艺链中的位置 |
| 左侧 | 编号 / 名称 / 单位 | 交接对象的物料与计量单位 |
| 左侧 | 接收数量 / 合格数量 / 本次品数量 / 废品数量 / 移交数量 | 本工序的收、合格、次品、废品与移交数 |
合格移交数随本工序次品数同步减少,即合格移交数 = 合格数量 − 本工序次品数;次品选择框里每填一项,合计进"本工序次品(个)"。
五、典型使用场景
场景 1:同一道工序反复出现同一类次品
背景:醒发工序的次品一直偏高。 操作:平板按原因录入一段时间 → 按分组汇总看集中在哪一类 → 是温度问题还是酵母问题,分别回工艺配方的工艺参数或原料档案处理。
场景 2:新班组上手
背景:新班组不知道哪些算次品、该怎么归类。 操作:把原因表当作验收口径发给班组,并在工序作业指导书里写清对应工序的判定标准。
场景 3:清理叫法不统一的历史条目
背景:同一问题有"酵母用量不当""酵母使用问题""酵母活性不足或失效"三条。 操作:确认保留哪一条为主用 → 历史数据不动,把不再使用的条目从可选项里收回;删除与停用对历史报表的影响以实际账套为准。
六、权限控制与前置条件
- 需要"生产调度 → MES管理 → 生产次品原因"的菜单权限;档案建议只开放给生产管理人员,MES 现场只读;
- 工序需先在生产工序定义中建好;
- 编号一经使用不建议改,历史次品记录按编号引用;
- 名称与分组定稿后再上线平板端,避免现场录一批、总部统计时对不上。
七、常见问题
1. 平板次品选择框里没有想要的原因
- 原因:该条原因未在客户端定义,或定义后没刷新;
- 处理:回本窗口新增并保存,再在平板端刷新交接界面。
2. 录了次品但合格移交数没变
- 原因:次品数量没点【确定】落进合计,或录到了别的工序项下;
- 处理:重新打开次品选择框确认合计,再核对当前工艺是不是本工序。
3. 按分组统计出现空分组
- 原因:部分原因条目没填分组;
- 处理:补填分组后重新统计。
4. 网页端能不能维护这张表
- 可以,网页端在 生产调度 → 编码 下有次品原因定义,字段与客户端一致,但网页版单据侧还没有"选择次品原因"的录入框,实际使用发生在客户端与 MES 平板端,见 次品原因定义。
八、与其他功能的关系
| 环节 | 对应功能 |
|---|---|
| 工序的定义与交接口径 | 生产工序定义 |
| 交接双方的数量对账 | 面团交接明细分析 |
| 分面环节的计划与实绩差异 | 分面明细分析 |
| 按盘交接的烤盘档案 | 烤盘交接管理 |
| 本工序标准与判定要求 | 工序作业指导书 |
| 成品的合格与次品入账 | 产品完工入库 |
| 报废口径 | 报废类型 |
| 生产栏目总览 | 生产 |
附:本文档变更记录
| 日期 | 变更 |
|---|---|
| 2026-11-09 | 初稿 |